Technique de contrôle par magnétoscopie en Auvergne Rhône-Alpes
BT Controles maîtrise le contrôle par magnétoscopie (MT) pour inspecter vos structures ferromagnétiques. Cette méthode de CND localise instantanément les discontinuités de surface et sous-jacentes. Nos experts interviennent en région, mais aussi partout en France.
La magnétoscopie :
avantages et applications
La magnétoscopie surpasse les autres méthodes de CND surfaciques par sa rapidité d’exécution et sa sensibilité extrême aux défauts linéaires.
C’est la raison pour laquelle, chez BT Controles, nous en avons fait l’une de nos spécialités.
Pourquoi choisir le contrôle par magnétoscopie ?
Ce procédé économique met en évidence les lignes de fuite magnétiques générées par des anomalies perpendiculaires au flux.
Ce contrôle décèle sans délai les criques de fatigue, les fissures de traitement thermique ou les arrachements de matière.
Nos appareils à la pointe de la technologie garantissent un diagnostic fiable, et cela, à chacune des étapes de votre chaîne de production.
Avant, pendant ou après soudage, la fiabilité de notre contrôle est prouvée de la même façon que lors de nos inspections.
Sur quels matériaux ?
Cette technique s’applique exclusivement aux matériaux ferromagnétiques capables de canaliser les lignes de force d’un champ magnétique. Nos experts valident l’intégrité de vos éléments en acier au carbone, aciers faiblement alliés, fontes et autres nuances magnétisables.
Nous inspectons ainsi vos pièces moulées, forgées, laminées et vos assemblages soudés, quelle que soit leur taille. Pour les alliages non conducteurs, ou amagnétiques (inox austénitique, bronze, aluminium), nos techniciens vous orientent vers des solutions alternatives.
Intervention pour la magnétoscopie de vos pièces industrielles
Vous souhaitez vous assurer du bon état de fonctionnement de vos équipements métalliques ? Notre équipe réalise vos examens magnétoscopiques sur site ou directement dans notre atelier de Vaulx-Milieu.
Forts de 10 ans d’expertise industrielle, nos spécialistes s’adaptent aux contraintes géométriques de vos composants pour fournir un rapport technique détaillé et précis.
Secteur pharmaceutique et biotechnologique
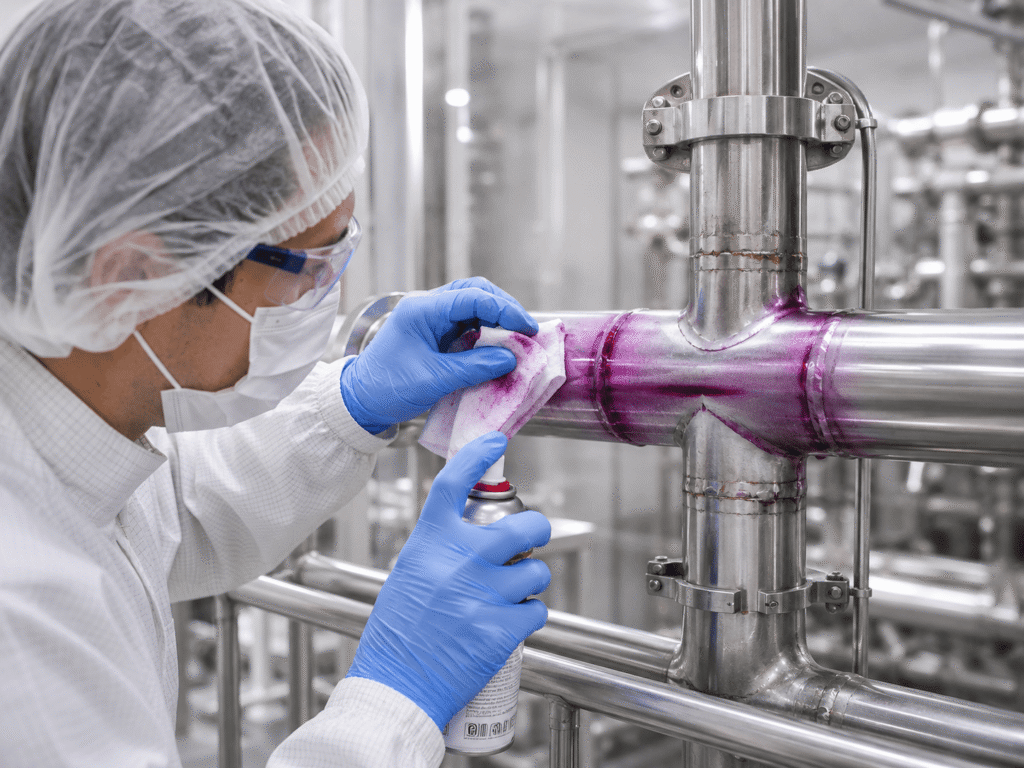
Inspection des structures de supportage, des bâtis de machines et des utilitaires en acier carbone hors zones de process stériles.
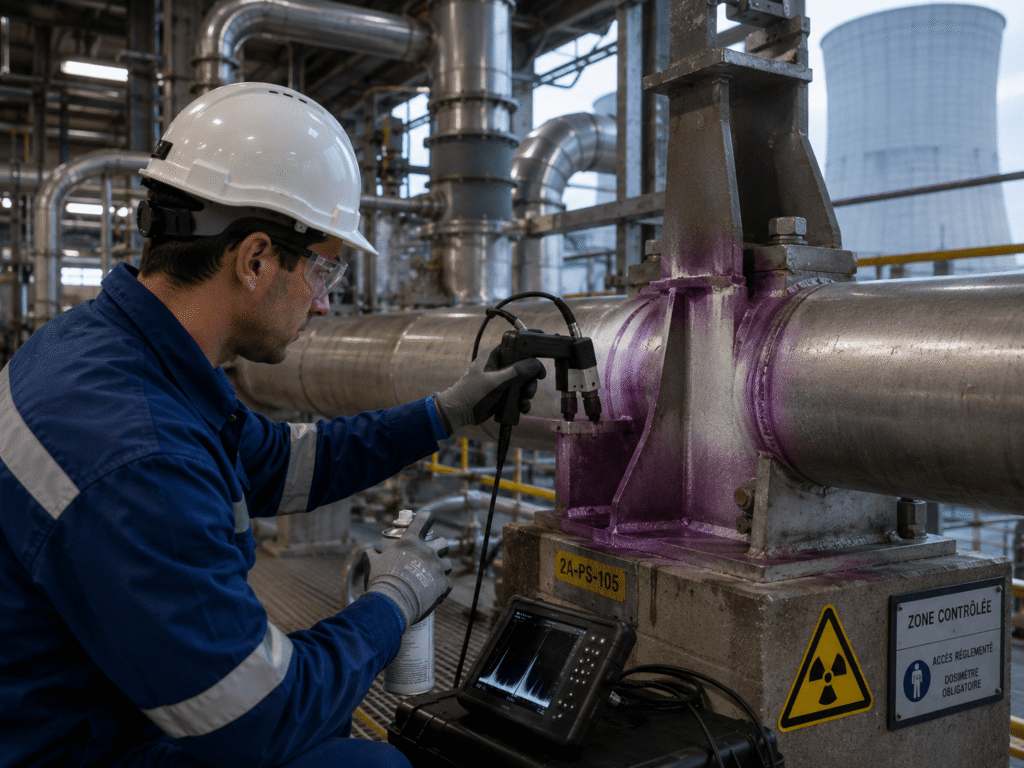
Énergie et nucléaire
Contrôle des circuits secondaires, des supports de tuyauterie et des structures annexes soumis
à de fortes vibrations ou à des cycles
thermiques intenses.
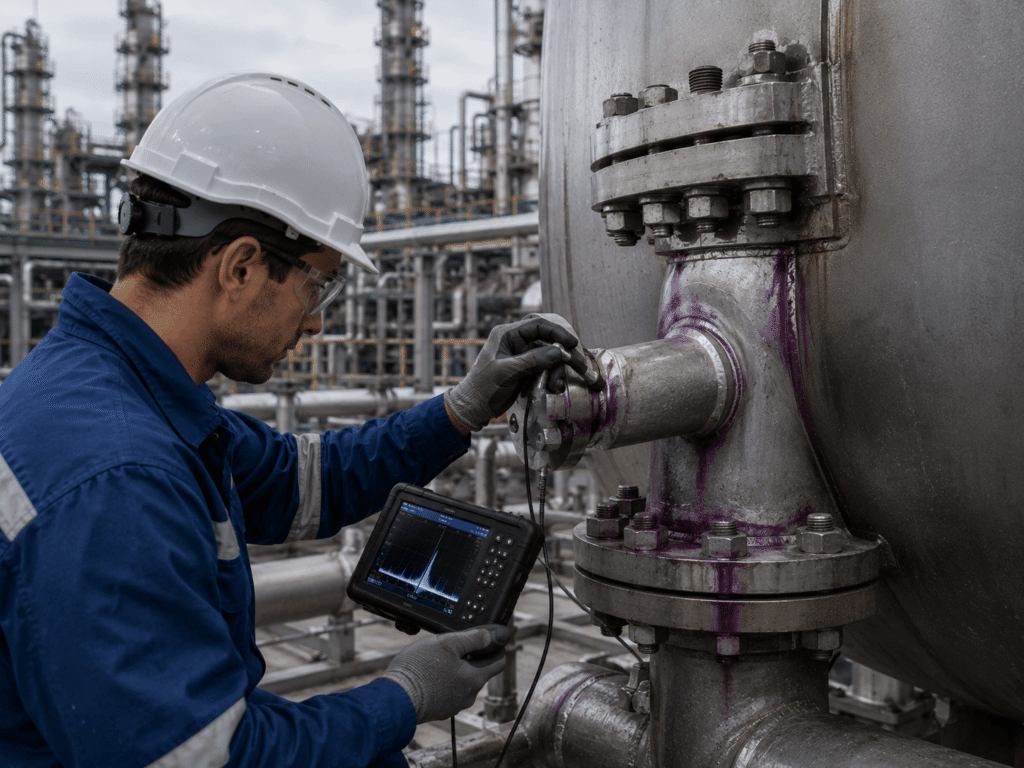
Chimie et pétrochimie
Examen des soudures de piquage, des brides et des boulonneries d’appareils à pression pour prévenir les risques de rupture catastrophique.
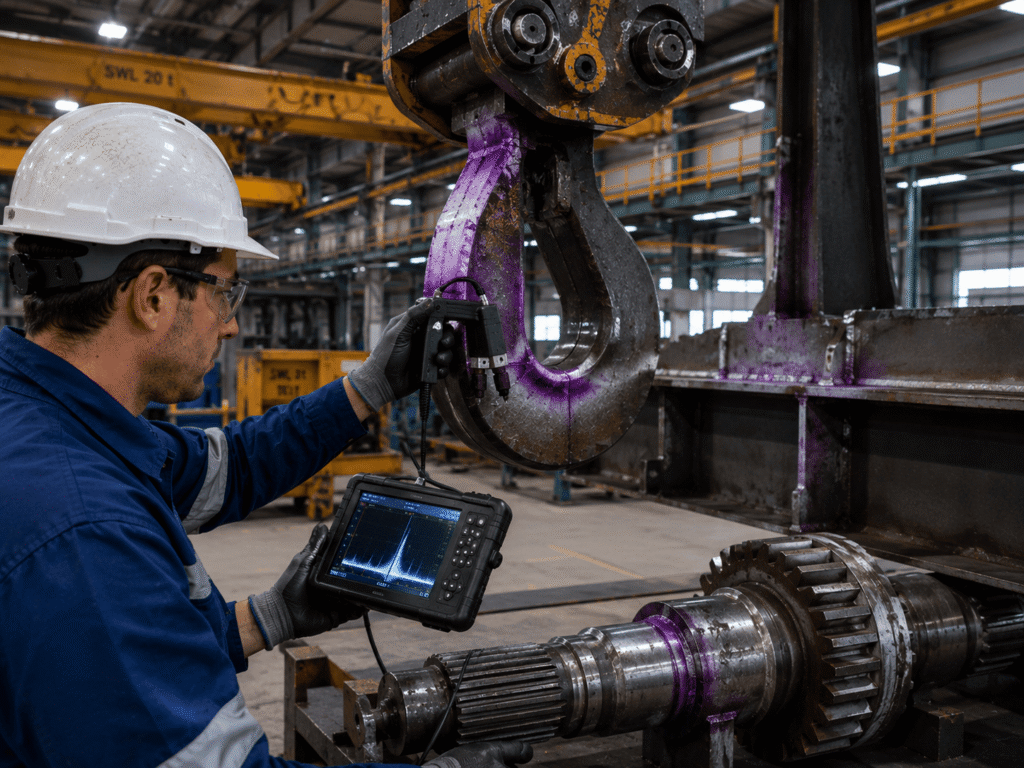
Industrie lourde et levage
Vérification périodique des crochets, des arbres de transmission, des engrenages et des soudures de ponts roulants pour exclure toute
fatigue résiduelle.
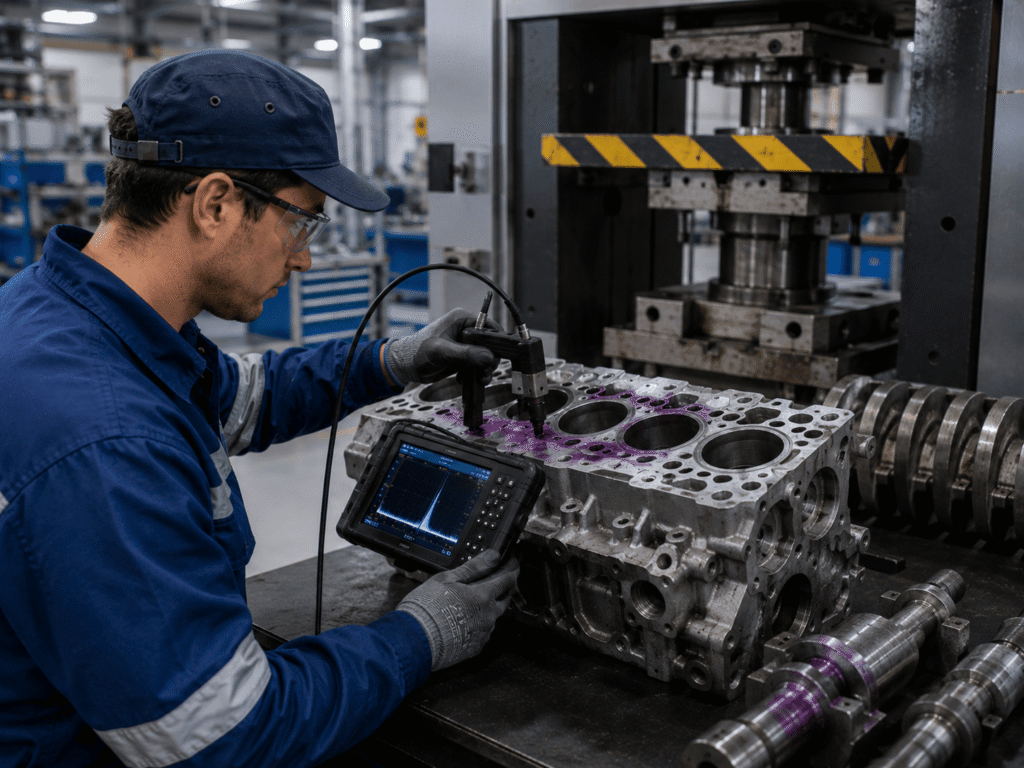
Automobile et mécanique de précision
Auscultation des blocs moteurs, des arbres forgés et des outillages de presses soumis à des cadences de frappe élevées.
Comment se déroule un contrôle par magnétoscopie ?
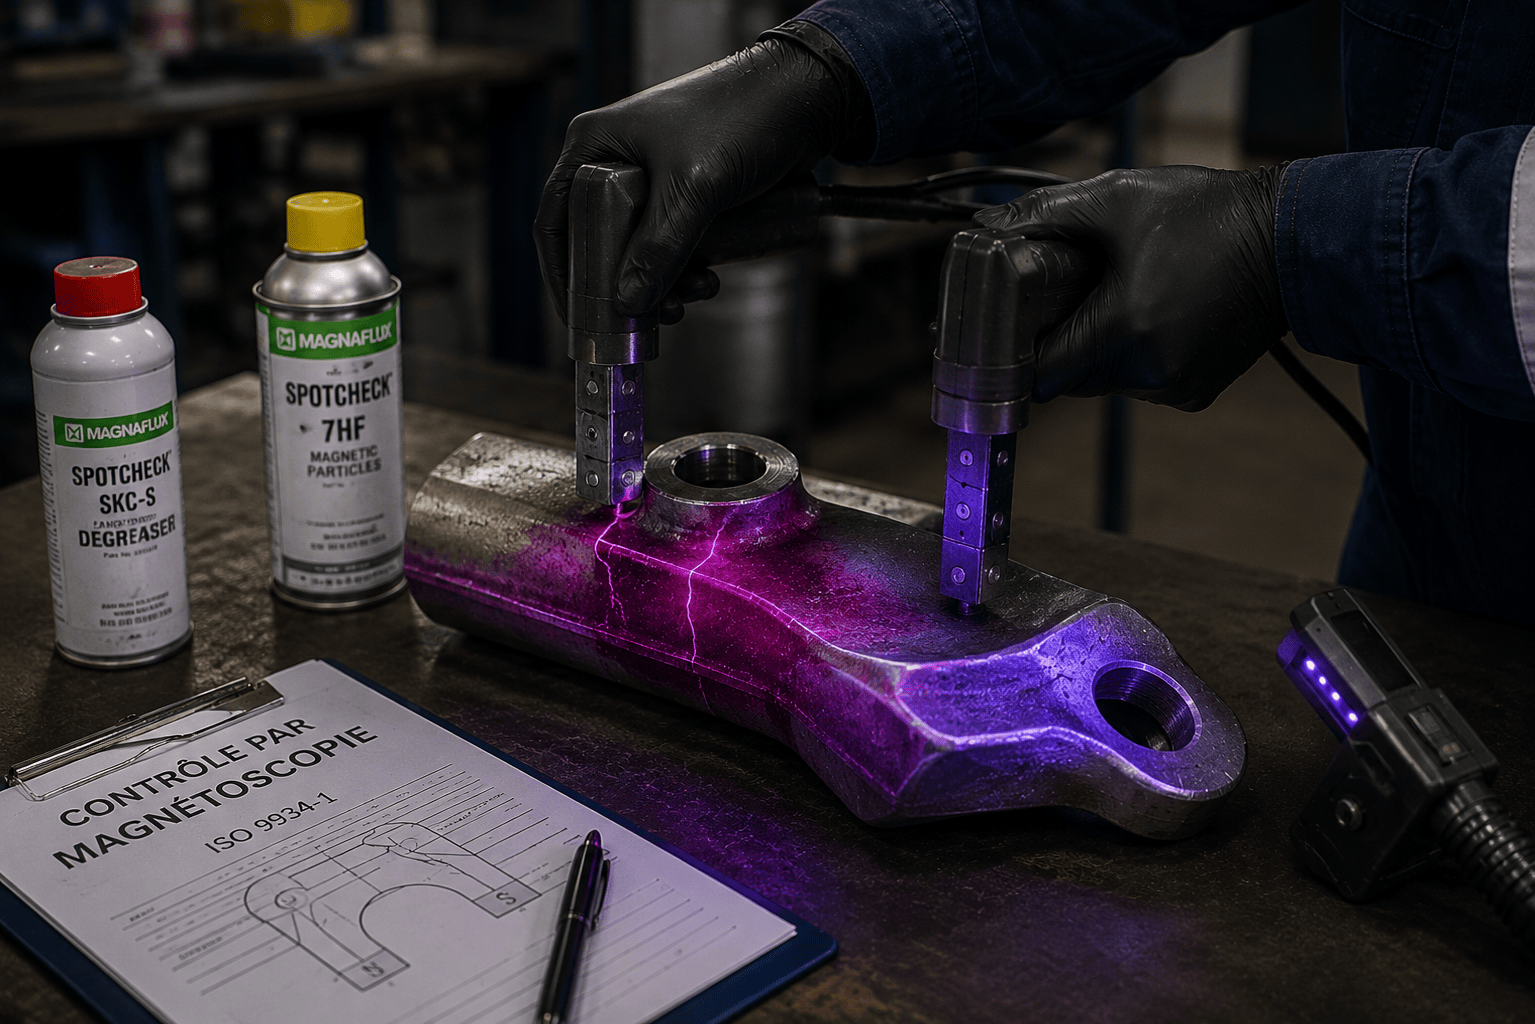
L’aimantation de la matière demande une grande rigueur opérationnelle. Alors, nos agents certifiés déploient des moyens d’aimantation adaptés (aimants permanents, électro-aimants ou passages de courant). Cela, selon l’orientation des défauts recherchés.
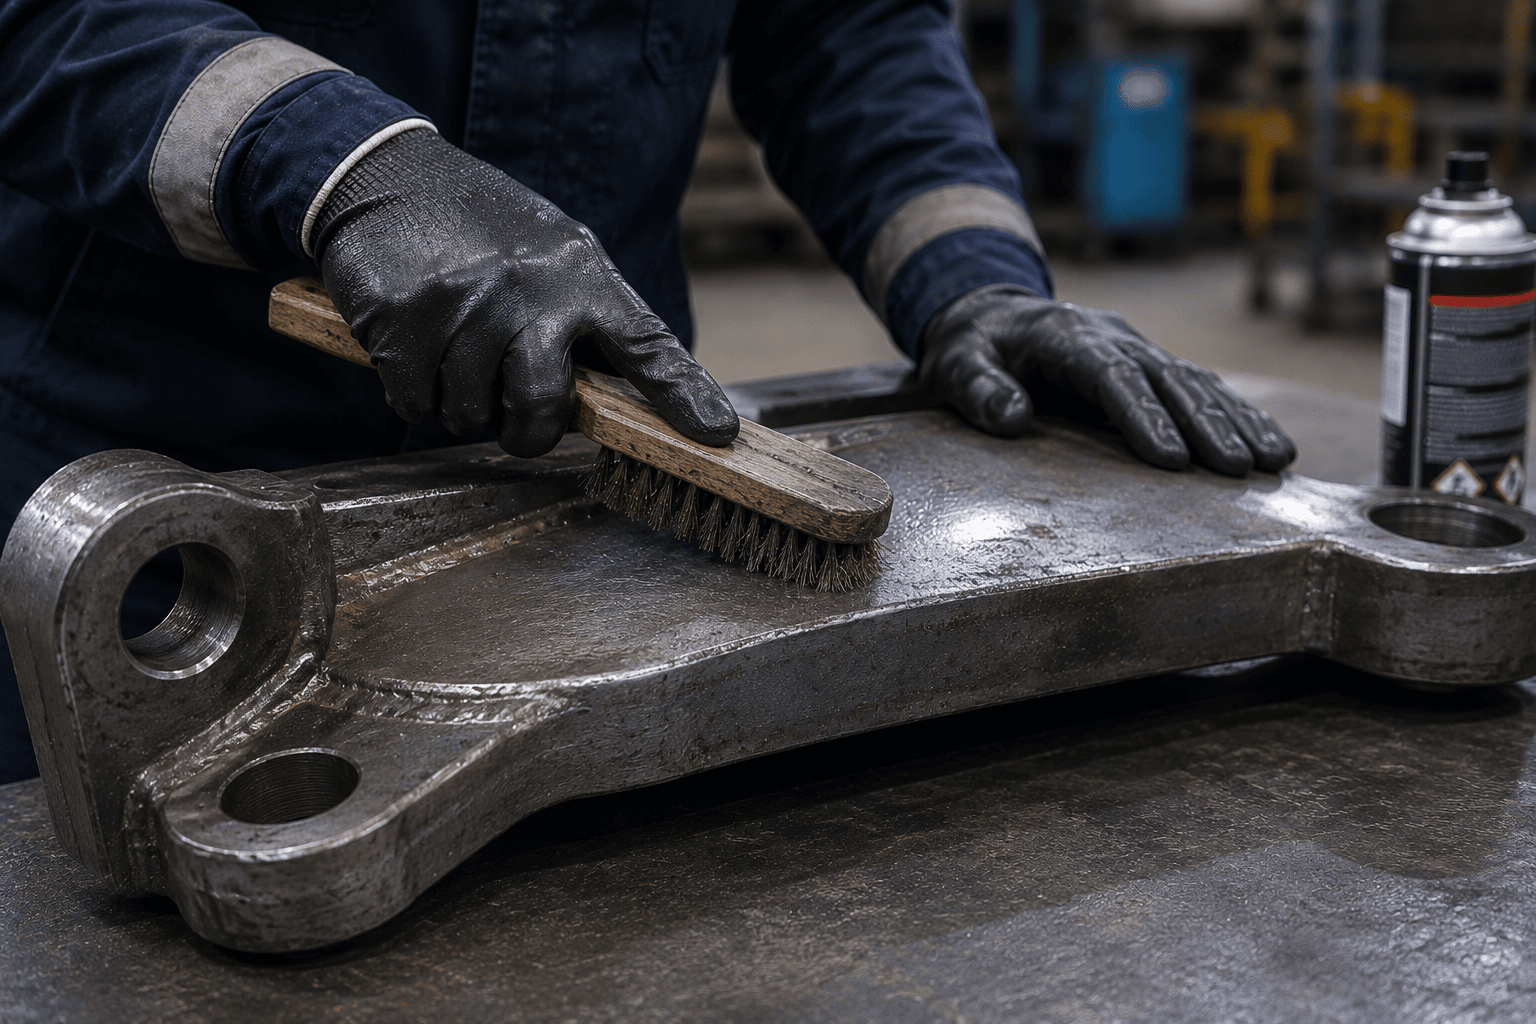
Préparation de la pièce
L’opérateur commence par nettoyer la zone d’examen pour éliminer les polluants majeurs comme les graisses épaisses ou les calamines de soudage.
Contrairement au ressuage, la magnétoscopie tolère de légères couches de peinture ou des revêtements fins protecteurs.
C’est cela qui évite un décapage à blanc systématique et fait gagner un temps précieux sur vos chantiers.
Peinture et produit indicateur
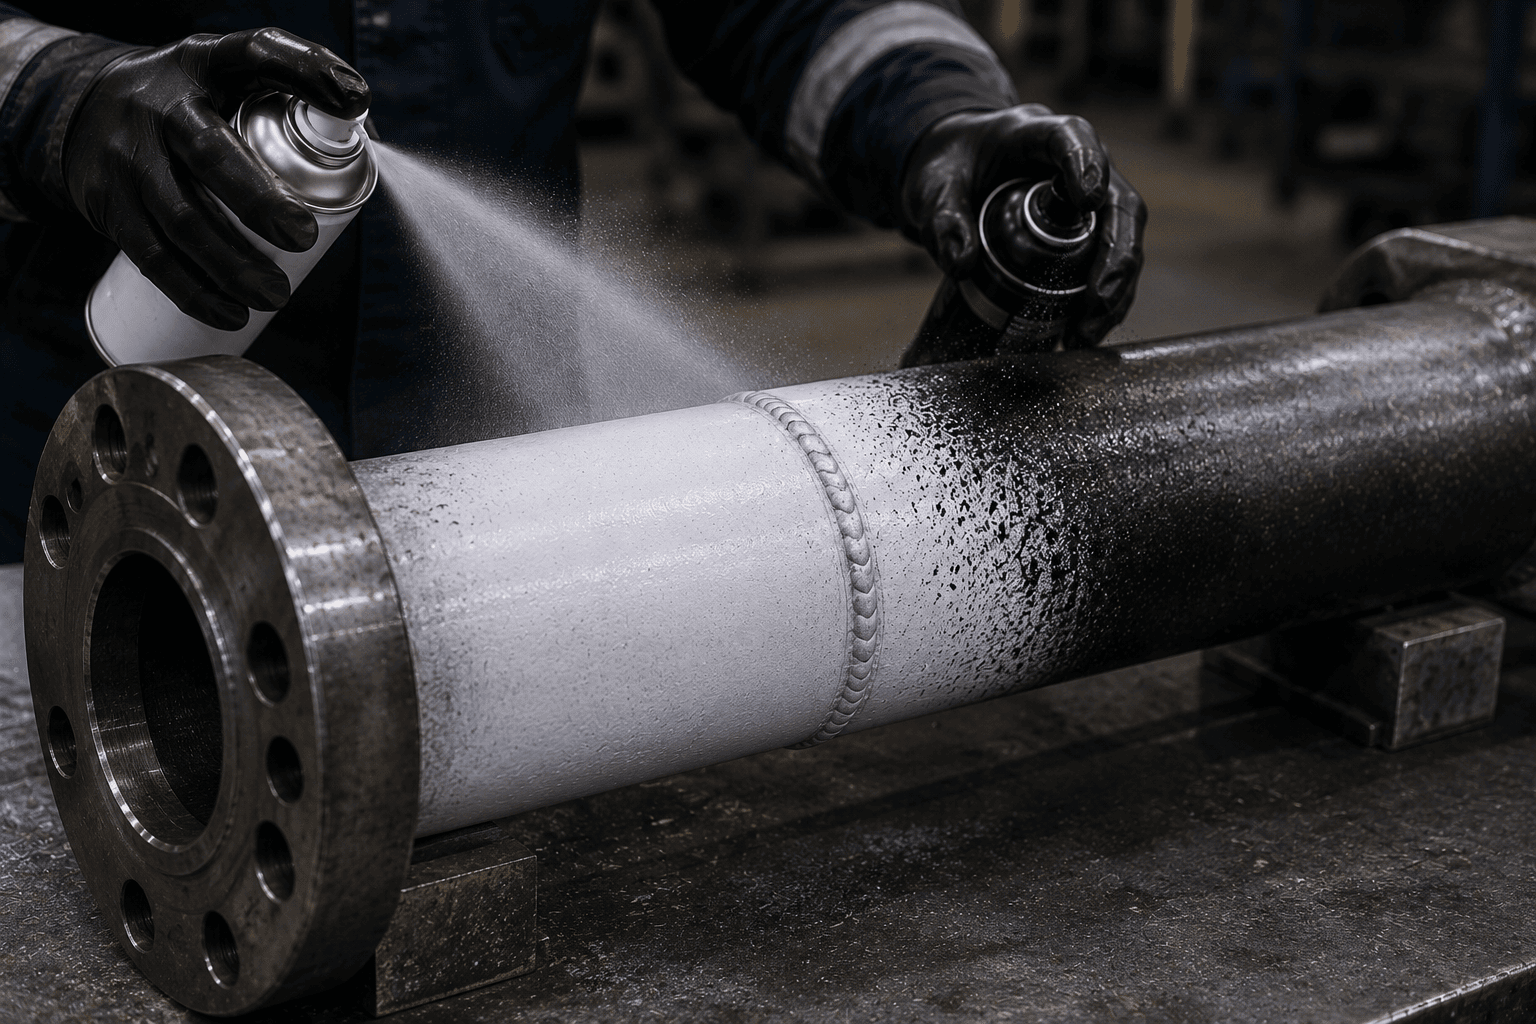
Pour maximiser le contraste visuel, le technicien applique une fine couche de peinture de contraste blanche (fond blanc mat) sur la zone sombre de l’acier. Il pulvérise ensuite le produit indicateur, une liqueur magnétique contenant des particules de fer noires ou colorées en suspension.
De plus, pour les inspections de haute sensibilité en milieu sombre ou confiné, nous privilégions l’utilisation d’une liqueur fluorescente visualisée sous rayonnement ultraviolet.
Révélation par magnétoscopie
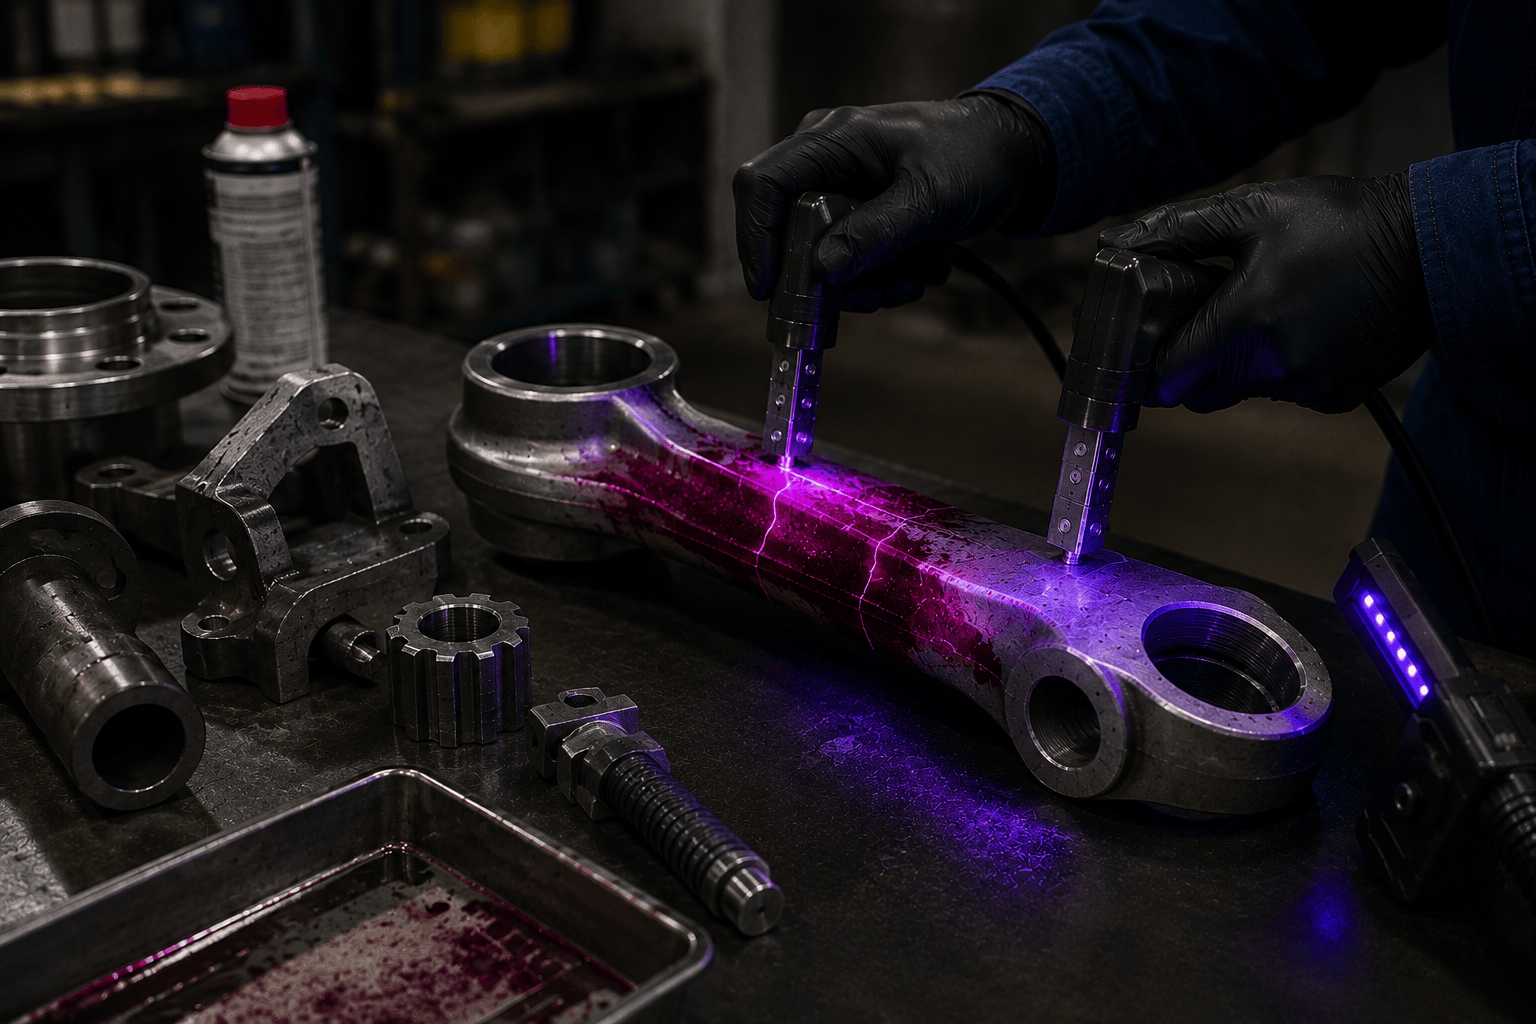
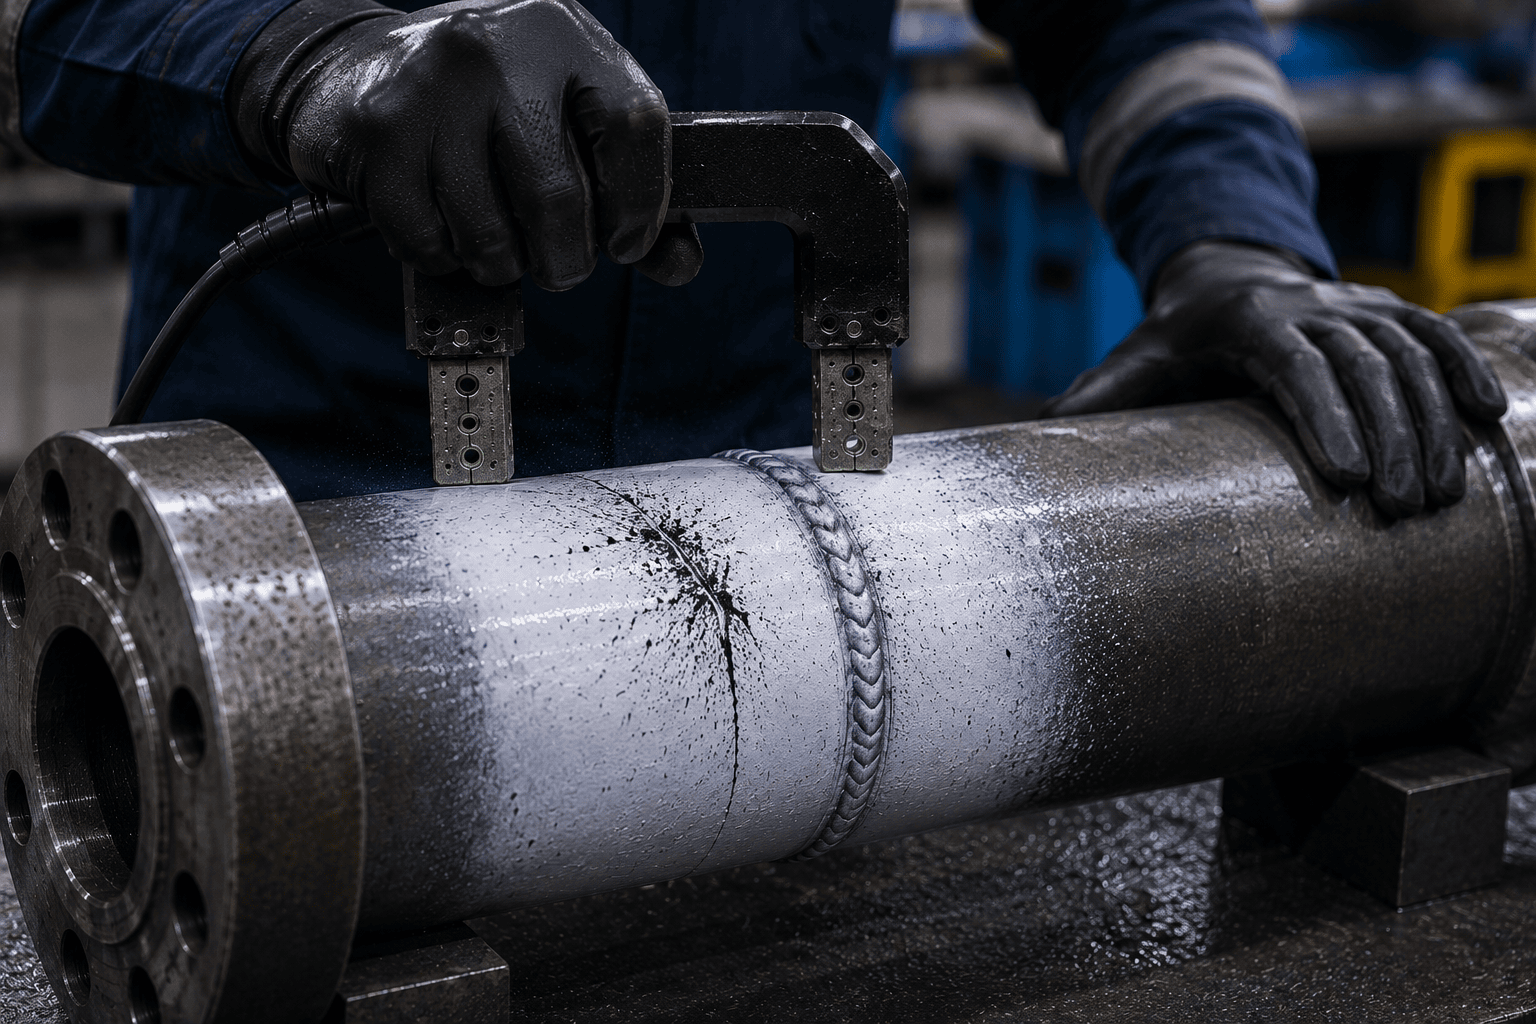
Nous activons l’électro-aimant pour générer un champ magnétique continu ou alternatif à travers la pièce. Si une fissure coupe les lignes de force, elle crée une fuite magnétique qui attire et sature les particules de fer
de la liqueur.
Ici, les défauts se révèlent instantanément sous la forme d’une alignement noir ou fluorescent très net. Nos expert interprète immédiatement les indications puis procède à la désaimantation de la pièce.
Les CND surfaciques que nous proposons
Si la magnétoscopie s’avère inadaptée aux pièces de géométries ultra-complexes ou amagnétiques,
BT Controles dispose d’autres solutions de surface :
Idéal pour l’inspection globale de tous matériaux
non poreux (inox, alu) par capillarité.
Exploration visuelle par vidéoscope HD pour inspecter l’intérieur des réseaux tubulaires inaccessibles.
Contrôle électromagnétique par induction sans contact pour détecter les micro-fissures sur
matériaux conducteurs.
Technologie de pointe pour détecter et dimensionner les fissures à travers des revêtements et peintures
très épais.
Un besoin de contrôle de pièces ?
Contactez BT Controles
Pour planifier une intervention urgente ou programmer un rendez-vous en Isère, dans le Rhône ou l’Ain, contactez directement nos équipes. Nous étudions vos spécifications techniques et vous transmettons un devis clair et transparent dans les délais les plus brefs.
Questions fréquentes sur la magnétoscopie
Où intervenons-nous pour un contrôle par magnétoscopie ?
Nos équipes mobiles couvrent prioritairement les départements de l’Isère (38), du Rhône (69) et de l’Ain (01). Nous nous déplaçons aussi dans toute la France et en Europe pour
des chantiers spécifiques.
Quel outil pour révéler par magnétoscopie ?
Nous utilisons principalement des électro-aimants portatifs générant un champ magnétique calibré. Ceux-ci sont combinés à des liqueurs magnétiques colorées ou fluorescentes et des lampes UV ou des projecteurs de lumière blanche artificielle.
Quelle différence entre magnétoscopie et ressuage ?
Le ressuage fonctionne par capillarité sur tous métaux non poreux, mais il exige des surfaces nues et propres. La magnétoscopie, elle, utilise l’aimantation, mais ne fonctionne que sur les métaux ferromagnétiques. Elle détecte les défauts sous-jacents même à travers une fine couche de peinture.